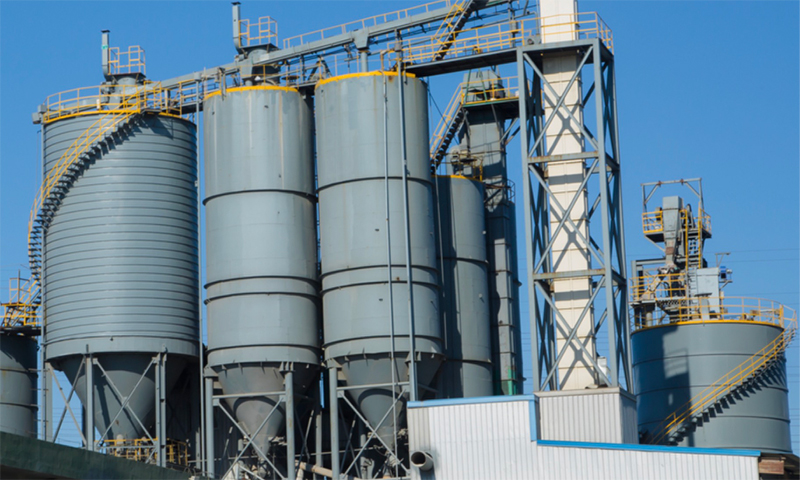


Annak meghatározása, hogy hogyan néz ki egy valóban teljesen automatizált AAC-gyár
A minőségi autoklávozott pórusbeton blokkok iránti kereslet folyamatosan növekszik a lakossági, kereskedelmi és infrastrukturális projektekben világszerte. Ugyanakkor a munkaerőköltségek továbbra is emelkednek számos gyártási régióban, és a nehéz technológiai berendezésekhez képzett kezelőket nehezebb toborozni és megtartani. Ezek a nyomások együttesen a teljes automatizálást luxusból gyakorlati szükségletté változtatták mindenki számára, aki új üzemet tervez.
Sok vásárló azonban az üzembe helyezés után rájön, hogy az úgynevezett automata vonaluk továbbra is nagy létszámú személyzettől függ a zöldpogácsák mozgatása, a vágási paraméterek beállítása és az autoklávkocsik betöltése során. A félautomata telepítés és a valódi intelligens gyár között nagy a szakadék, amely általában a vezérlési logika, a kezelőberendezések és a karbantartási eszközök részleteiben található meg.
Egy igazán okos AAC blokk gyártósor jellemzően egy elosztott vezérlőrendszert tartalmaz, amely egy képernyőről koordinálja az adagolást, az öntést, a vágást, a keményítést és a halmozást. Tartalmazza továbbá az automatizált zöldpogácsa átvitelt, a felügyelet nélküli vágási szekvenciákat, a kézi beavatkozás nélkül futó autokláv programokat és a távoli diagnosztikát, amely lehetővé teszi a mérnökök számára a hibák kijavítását anélkül, hogy a helyszínre utaznának.
A kiválasztás első lépése nem az árak összehasonlítása. Ez határozza meg azt az intelligencia szintet, amelyet a gyárnak el kell érnie, mert minden más döntés ettől a céltól származik.
Hét kritikus tényező, amely meghatározza a hosszú távú értéket
Ebben a berendezéskategóriában a befektetési döntéseket a megtérülésre gyakorolt hatásuk alapján lehet a legjobban megszervezni. Az alábbi hét tényező a nyers inputtól a kimenetig terjed, és mindegyik megvédheti vagy csökkentheti az árrést a következő évtizedben.
- Nyersanyag alkalmazkodóképesség és keverék kialakítás
- Vágási pontosság és vágási módszer
- Az autokláv energiahatékonysági és biztonsági reteszelései
- Vezérlőrendszer intelligencia és távvezérlés
- Kapacitástervezés és moduláris bővíthetőség
- Rejtett költségstruktúra és teljes birtoklási költség
- Szállítói szolgáltatási mélység és bizonyított regionális referenciák
Első faktor: A vonal hozzáigazítása a nyersanyaghoz
Miért a nyersanyag határozza meg a berendezés specifikációját?
A pernye, a homok és a zagy különbözőképpen viselkedik a golyósmalomban, az adagolórendszerben és az öntési szakaszban. A pernye gyakran más őrlési finomságot és zagysűrűséget igényel, mint a kvarchomoké, és a zagy változó nedvesség- és részecskeeloszlást hordozhat, ami robusztusabb adagolóberendezést igényel. Az egyik anyaghoz tervezett vonal rosszul küzdhet a másikkal.
A pernye AAC blokk gyártósor , az adagolórendszernek az adagolási pontosságot körülbelül 0,5 százalékon belül kell tartania minden összetevő esetében. Bármi, ami lazább, sűrűségsodródást okoz a tételek között, ami láthatóvá válik a nyomószilárdság változásában és az elutasított blokkok arányában.
A legáltalánosabb és legdrágább hiba, hogy a tényleges alapanyagok tesztelése előtt választja ki a berendezéseket. A csiszoló-, adagoló- vagy öntőrendszerek utólagos felszerelése gyakran többe kerül, mint az eredeti vételár-különbség.
Második tényező: A vágási pontosság az elválasztó vonal
A vágás az, ahol egy intelligens gyár elválik a hagyományostól. A méretpontosság határozza meg, hogy hány tömb adható el első osztályú termékként, és azt is, hogy az üzem átkerülhet-e nagyobb értékű vékonyágyas termékekbe. Egy jól megtervezett vágószakasz elérheti a 98 százalékos vagy magasabb minősített termékarányt, míg a rosszul összeállított darab jóval ez alá eshet, és aránytalanul nagy munkaerő-ráfordítást igényelhet.
A vágási módszerek összehasonlítása
| Kritériumok | Forgalomvágás | Vízszintes vágás |
|---|---|---|
| Vágási tájolás | A tortát vágás után megforgatjuk | A tortát az eredeti helyére vágjuk |
| Felületi minőség | Jó szabványos blokkokhoz | Simább arcok, vékonyágyas termékekhez |
| Automatizálási illeszkedés | Érett, széles körben elterjedt | Könnyebb integráció robotkezeléssel |
| Tipikus alkalmazás | Mainstream blokkgyártás | Nagy pontosságú és speciális panelek |
A pozicionálási technológia ugyanolyan fontos, mint maga a vágómechanizmus. A lézervezérelt pozicionálás a huzalalapú vágással kombinálva csökkenti a méreteltérést és korlátozza a sütemény széleiből származó hulladékot. Az ALC paneleket vagy más nagy értékű termékeket gyártani szándékozó üzemben ez a kombináció valójában inkább követelmény, mint lehetőség.
Harmadik tényező: Az autokláv energiahatékonysága és biztonsága
A kikeményedés a folyamat legenergiaigényesebb szakasza, ezért az autokláv rendszer alapos pénzügyi vizsgálatot érdemel. Az üzemi nyomás, az edényszigetelés és a hővisszanyerés évekig alakítja az energiaszámlát. Az olyan nyomásértékek, mint az 1,3 MPa versus 1,5 MPa, megváltoztatják mind a kikeményedési profilt, mind a berendezés költségét, és a vásárlóknak a besorolást a termékösszetételhez és a kikeményedési recepthez kell igazítaniuk, nem pedig a legmagasabb specifikációt.
A hővisszanyerés különös figyelmet érdemel. Azok a rendszerek, amelyek felfogják a kondenzátumot és elszívják a hőt a víz előmelegítéséhez vagy az anyagok szárításához, jelentősen csökkenthetik az üzemanyag-fogyasztást az üzem élettartama során. Kérje meg a beszállítókat, hogy mutassák be a késztermék köbméterére vetített energiafelhasználást a megadott kikeményedési ütemterv alapján.
Magas hőmérsékletű, nagy nyomású környezetben a biztonsági reteszek nem választható tartozékok. Ezek jelentik az alapvonalat, amely védi az embereket, a berendezéseket és a gyártási ütemtervet.
- Nyomás és hőmérséklet reteszelők, amelyek rendellenes leolvasás esetén automatikusan leállítják a ciklust
- Biztonsági ajtóérzékelők, amelyek megakadályozzák a nyomás alatti nyitást
- Redundáns tehermentesítő és felügyeleti eszközök naplózott riasztási előzményekkel
- Szigetelési előírások, amelyek korlátozzák a felületi hőmérsékletet és a hőveszteséget
Négyes faktor: A vezérlőrendszer intelligenciája
PLC versus DCS egy teljes üzemben
A programozható logikai vezérlő jól kezeli az egyes gépeket, de egy intelligens üzemnek magasabb szintű architektúrára van szüksége, amely egy adatkörnyezetben koordinálja az adagolást, az öntést, a darabolást, az autoklávozást és a raktározást. Az elosztott vezérlőrendszer biztosítja ezt a koordinációt, valamint receptkezelést, termelési jelentést és riasztási konszolidációt az összes állomáson.
A tengerentúli műveletek és a korlátozott munkaerővel rendelkező régiók számára a leghasznosabb lehetőség a távdiagnosztika. Ha a beszállító megtekintheti a berendezés éles állapotát, elolvashatja a riasztási naplókat, és végigvezetheti a helyi technikusokat a javításokon, az állásidő drámaian lecsökken. Egyes beszállítók digitális ikermodelleket vagy virtuális valóság képzési modulokat is kínálnak, amelyek lehetővé teszik a karbantartó csapatok számára, hogy begyakorolják az eljárásokat, mielőtt a valódi gépen végrehajtanák azokat.
Hiba öndiagnosztika
A berendezés jelzi a meghibásodott alkatrészt, és javasolja a korrekciós lépést.
Távoli műveletek
A mérnökök anélkül tekintik át az állapotot és a paramétereket, hogy a helyszínre utaznának.
Digitális ikerképzés
A karbantartó csapatok először egy virtuális modellen gyakorolják az eljárásokat.
Termelési elemzés
A kötegelt adatok, az energiafelhasználás és a hozam nyomon követhető a folyamatos fejlesztés érdekében.
Ötödik faktor: kapacitástervezés és bővíthetőség
Gyakori csapda, ha olyan vonalat vásárolnak, amely alig éri el a kezdeti kimeneti célt. A piaci kereslet általában növekszik, ha egy üzem bizonyítja termékminőségét, és a bővítési lehetőség nélküli sor egy drága második projektet kényszerít ki. A gyakorlati megközelítés az, hogy olyan moduláris elrendezést választunk, amely mérsékelt kapacitással kezdődik, például 50 000 köbméter évente, miközben fenntartja a helyet, a közműveket és a vezérlési architektúrát a 100 000 vagy 200 000 köbméteres növekedéshez.
| Tervezési tétel | Minimális elvárás | Intelligens bővítési megközelítés |
|---|---|---|
| Kezdeti kimenet | Megfelel az első éves értékesítési célnak | Mérsékelt kezdés tiszta frissítési útvonallal |
| A webhely elrendezése | A jelenlegi gyártási területhez illeszkedik | Fenntartott zónák további öntéshez és kikeményítéshez |
| Irányító rendszer | Az aktuális állomásokat futtatja | Skálázható architektúra szabad kapacitással |
| Közművek | Lefedi a jelenlegi keresletet | Második fázis bővítéshez méretezve |
A berendezés árán túl
A teljes birtoklási költség megértése
A berendezés árajánlat csak egy része a pénzügyi képnek. Az energiafogyasztás, a pótalkatrészek, a karbantartási munka, az állásidő és a képzés mind felhalmozódik az üzem élettartama alatt. Ha összehasonlítjuk AAC blokk gyártósor A teljes tulajdonlási költség öt-tíz évre vetítve általában olyan eltéréseket tár fel, amelyeket a kezdeti ár rejt.
Kérdések, amelyeket minden szállítónak fel kell tennie
- A beszállító tart fenn alkatrészraktárt a célpiacon vagy annak közelében, és mennyi a garantált válaszidő?
- Tud-e a szállító kulcsrakész szolgáltatást nyújtani, amely magában foglalja az üzem elrendezését, telepítését, üzembe helyezését és kezelői képzését?
- Vannak-e az Ön régiójában referenciaüzemek, amelyek hasonló alapanyagokat használnak, ellenőrizhető termelési adatokkal?
- A javasolt elrendezés minimálisra csökkenti a logisztikai távolságot, például egy U-alakú áramlást, amely lerövidíti az átviteli útvonalakat?
A referencialátogatás a rendelkezésre álló legmegbízhatóbb átvilágítási lépések közé tartozik. Kérjen olyan működő üzemeket, amelyek osztoznak az éghajlaton, a nyersanyagon és a célterméken, és kérjen termelési naplókat a brosúra-igények helyett.
Költségvetés reális árkategóriában
Az árakat kereső vásárlók érthető módon a kapcsolatfelvétel előtt a méretarányra vágynak. A beruházási szintek nagymértékben változnak a kapacitástól, az automatizálási mélységtől és a vágási technológiától függően. A szerény kapacitású moduláris vonalak általában a tartomány alsó végén helyezkednek el, míg a nagy, teljesen automatikus intelligens vonalak fejlett vágással, digitális vezérléssel és hővisszanyeréssel lényegesen nagyobb költségvetést igényelnek. A végső szám a nyersanyag jellemzőitől, a helyszíni körülményektől és a választott automatizálási szinttől függ, így a pontos árajánlatot mindig műszaki áttekintés követi.
| Növény profil | Tipikus automatizálás | Költségvetési illesztőprogram |
|---|---|---|
| Moduláris belépő szintű vonal | Félautomata öntés és vágás | Kapacitás és alapvető kezelőszervek |
| Középkategóriás automatizált vonal | Automatikus kezelés DCS-vel | Vágási pontosság és autoklávméret |
| Nagy okos gyár | Teljesen automata távirányítóval | Digitális vezérlés, hővisszanyerés és elrendezés |
Következtetés: Hosszú távú partner kiválasztása
A jobb kiválasztása AAC blokk gyártósor végső soron arról szól, hogy olyan partnert válasszunk, aki hosszú éveken át támogatja üzemét. A legjobb döntések akkor születnek, ha a vonalat az Ön anyagaihoz igazítja, meghatározza az intelligencia célját, megtervezi a növekedést és értékeli a beszállító szolgáltatási képességét a gépekkel együtt.
Kérjen személyre szabott tervet gyárához
Ossza meg nyersanyagtípusát, megcélzott éves kapacitását és preferált automatizálási szintjét. Cserébe személyre szabott gyári elrendezést, nyersanyag-alkalmassági értékelést és részletes ROI-becslést kaphat a helyi adottságok alapján.
Gyakran Ismételt Kérdések
1. kérdés: Mennyi nyersanyagtesztet kell elvégeznem a vonal kiválasztása előtt?
Erősen ajánlott minden nyersanyagból legalább egy reprezentatív tétel vizsgálata. Az eredmények feltárják a köszörülési követelményeket, a nedvességviselkedést és a várható szilárdságot, amelyek együttesen határozzák meg a megfelelő berendezés konfigurációt.
2. kérdés: Mindig a teljesen automatikus vonal a legjobb választás?
Nem feltétlenül. A teljes automatizálás a legnagyobb hasznot nagyobb mennyiségeknél és ott, ahol szűkös vagy drága a munkaerő. Kisebb projektek jobb megtérülést érhetnek el egy moduláris félautomata kialakítással, amely később fejleszthető.
3. kérdés: Mire kell figyelnem a távdiagnosztikában?
Keresse az élő állapotfigyelést, a riasztási előzményeket, a biztonságos távoli hozzáférést és a technikusok lehetőségét, hogy lépésről lépésre irányítsák a helyszíni személyzetet. Ugyanilyen fontos a helyi csapatok képzési támogatása.
4. kérdés: Mennyi ideig tart egy tipikus üzem üzembe helyezése?
A határidők a helyszín előkészítésétől, a berendezések terjedelmétől és a közüzemi készenléttől függenek. Az előre egyeztetett világos projekt ütemterv, a telepítés, a próbagyártás és a kezelői képzés meghatározott mérföldköveivel segíti az üzembe helyezést a pályán.