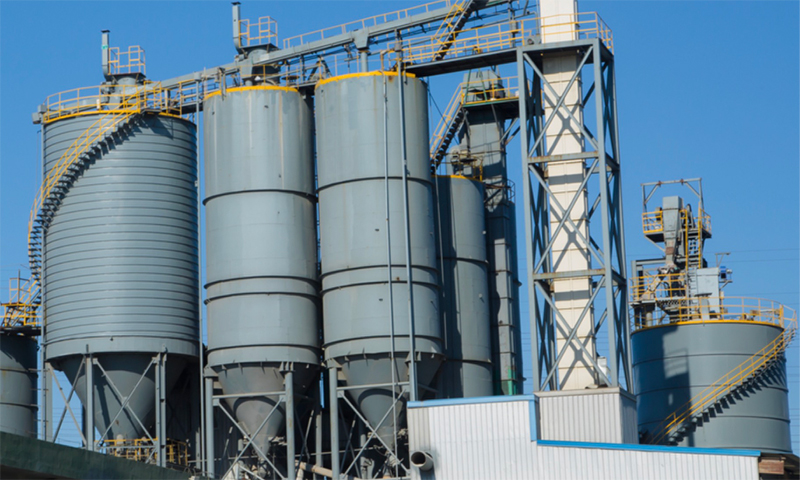


An AAC blokk gyártósor nem önálló gépek gyűjteménye. Ez egy integrált folyamat, amelyben az őrlési finomságnak, az adagolási pontosságnak, az öntési hőmérsékletnek, a vágási tűrésnek és az autokláv görbéknek együtt kell működniük. Bármelyik szakasz gyengesége átterjed a teljes vonalon, és sűrűségváltozásként, repedésként vagy méret-elutasításként jelenik meg. Ez a cikk végigköveti a teljes műszaki láncot a nyersanyag-előkészítéstől a késztermékek kezeléséig, és egy gyakorlati beszállítói értékelési ellenőrzőlistával zárul azon vásárlók számára, akiknek az AAC blokk üzemi javaslatait össze kell hasonlítaniuk a műszaki anyagokkal, nem pedig az árral.
Miben különbözik az AAC blokk gyártósor a hagyományos blokkgyártástól?
A hagyományos betontömb-gyártás vibráción és tömörítésen alapul a cementkötésű keverék tömörítése érdekében. Az autoklávozott pórusbeton más fizikai és kémiai utat követ. A kész blokk térfogatát a keveréken belüli gázképző reakció hozza létre, és a végső szilárdságot nyomástartó edényben alakítják ki, nem pedig egyszerű hidratációval, környezeti hőmérsékleten.
Két meghatározó mechanizmus
- Gázhabosítás: Az alumínium alapú szer lúgos szuszpenzióban reagál, és gázbuborékokat hoz létre, amelyek a keveréket porózus zöld testté tágítják.
- Kikeményedés autoklávban: A vágott zöld testet telített gőznyomás alatt kikeményítik, ahol kalcium-szilikát-hidrátok képződnek, és megadják az anyag végső kristályos szilárdságát.
Az ebből eredő anyagelőnyök
- A száraz sűrűség jellemzően 400 és 800 kg/m3 között van, ami csökkenti a szerkezeti holtterhelést.
- A hővezető képesség lényegesen alacsonyabb, mint a sűrű betonnál, ami javítja az épület energiateljesítményét.
- Ipari melléktermékek, például pernye, salak és bányászati zagy nagy mennyiségben történő felhasználása.
Ezek az előnyök csak akkor valósulnak meg, ha az AAC blokk gyártósort szinkronizált rendszerként tervezték. Egy jó minőségű autokláv nem tudja kompenzálni a rossz adagolási fegyelmet, és egy precíz vágórendszer sem képes megmenteni a rossz hőmérsékleten öntött zöld testet.
1. szakasz: Nyersanyag-előkészítés, mint a Minőség Alapítvány
Az AAC gyártósor minőségét a keverő feltöltése előtt határozzák meg. A részecskeméret-eloszlás, a kémiai aktivitás és az adagolási konzisztencia ebben a szakaszban meghatározza a plafont mindennek, ami ezután következik.
Sziliciumtartalmú anyagok csiszolása
A szilícium-dioxid forrást pernye vagy homok biztosítja. Az őrlési finomság közvetlenül befolyásolja a keverék reakcióképességét és a végső szilárdság alakulását.
- Célfinomság: 200-300 mesh.
- Maradék a szitán: kevesebb, mint 15 százalék.
- A golyósmalom energiafogyasztása jelentős működési költség, és az áteresztőképességre és a finomságra vonatkozó célokhoz viszonyítva kell értékelni.
Kalcium anyag előkészítése
Az égetett meszet összetörik és aktív, konzisztens porrá őrlik. A CaO-tartalmat 85 százalékra vagy magasabbra kell szabályozni. A mészaktivitás változásai eltolják a habzó ablakot, és sűrűségingadozást okoznak a gyártási tételben.
Alumínium szer adagolása
Az alumínium alapú habosítószert nagyon kis mennyiségben használják, de az adagolási pontossága kritikus. A plusz-mínusz 0,1 százalékos eltérés a specifikáción kívülre helyezheti a kész sűrűséget. Egy jól megtervezett AAC blokk üzemben az alumínium adagolókör le van választva, hőmérséklet-szabályozott és súlyvisszajelzéssel ellenőrzik.
Vasalás és anyagmozgatás
A 99 százalékos eltávolítási arányú mágneses leválasztás megvédi a malmokat, szivattyúkat és vágóhuzalokat a fémes törmeléktől. A nyersanyaggyár inkonzisztens adagolása olyan adagolási hibákat okoz, amelyeket egyetlen vezérlőrendszer sem tud teljes mértékben kijavítani.
2. szakasz: Adagolás és keverés precíziós fegyelem mellett
Az adagolásnál az elméleti keveréktervezés találkozik az anyag valós viselkedésével. A súlymérés vagy a szekvenálás kis hibái nagy hibákat okoznak a végtermékben. A fegyelmezett AAC blokk gyártósor az adagolást ellenőrzött folyamatként kezeli, nem kézi betöltési műveletként.
PLC-vezérlésű automatikus mérlegelés
A modern AAC gyártósorok PLC-vezérlésű mérlegrendszereket használnak, amelyek pontossága plusz-mínusz 0,3 százalék. Ez vonatkozik a szilícium-dioxidra, mészre, cementre, gipszre, alumíniumra és vízre. Minden mérlegnek rendelkeznie kell független kalibrációs rekordokkal és az anyagfelhalmozódás automatikus kompenzációjával.
Hőmérséklet-szabályozás
Az öntési hőmérsékletet általában 40 és 45 Celsius fok között szabályozzák. Ez a tartomány támogatja az egyenletes gázképzést és az egyenletes beállítási viselkedést. Ha a zagy túl hideg, a habzás lassú és egyenetlen. Ha túl meleg, a keverék megszilárdulhat, mielőtt a gázreakció befejeződik.
Keverési idő és egységesség
A keverési időnek elég hosszúnak kell lennie ahhoz, hogy az alumíniumszer egyenletesen eloszlassa, de ne legyen olyan hosszú, hogy a reakció a keverőben meginduljon. A gyakorlatban a keverési ciklust a mész reakcióképessége és az adag térfogata határozza meg.
A laza adagolási fegyelem következményei
- A tételek közötti sűrűségváltozás nő.
- A selejtezési arány növekszik a vágás és az autokláv szakaszában.
- Az autokláv ciklusideje inkonzisztenssé válik, ami gőzt veszít.
Az alumíniumszer néhány tized százalékos adagolási hibája olyan sűrűségeltolódást eredményezhet, amely a teljes gyártási tétel szerkezeti és hőteljesítményét befolyásolja.
3. szakasz: Öntési, habosítási és előkeményítési változók, amelyek meghatározzák az eredményt
Keverés után a szuszpenziót formákba öntik, ahol a habosodási reakció és a kezdeti megkötés megtörténik. Ez egy időérzékeny szakasz szűk működési ablakokkal.
A habzási reakció
Az alumíniumszer reagál a lúgos iszapban, és gázbuborékokat hoz létre. Ezek a buborékok a keveréket eredeti térfogatának többszörösére tágítják, és létrehozzák azt a porózus szerkezetet, amely meghatározza az autoklávozott pórusbetont. A reakció sebessége függ a hőmérséklettől, a lúgosságtól és az alumíniumszer finomságától.
Előkeményedési idő ablak
A zöld testnek elegendő keménységet kell elérnie, mielőtt szétbontható és vágható lenne. Az előkeményedési ablak egy egyensúly:
- Ha a karosszériát túl korán lebontják, akkor nincs ereje, és összeesik vagy deformálódik.
- Ha túl későn bontják le, a test túl kemény lesz, és blokkolhatja vagy túlterhelheti a vágóállomást.
Környezeti hőmérséklet és páratartalom
A műhely hőmérséklete és relatív páratartalma befolyásolja a felület száradását és a keménység alakulását. Hideg éghajlaton az előkeményítő helyiségek fűtést igényelhetnek. Meleg és száraz körülmények között a felületi nedvességveszteség kérgesedést okozhat, ami zavarja a vágás minőségét.
Gyakorlati ellenőrző pontok
- Jegyezze fel minden forma öntési hőmérsékletét.
- Figyelje a habzó keverék emelkedési magasságát.
- Használjon behatolási próbát vagy keménységi szondát a formázás előtt.
- Fenntartson egy stabil előkeményedési környezetet ahelyett, hogy a kezelő megítélésére hagyatkozna.
4. szakasz: A vágási pontosság, amely meghatározza a hozamot
A vágás a nagy zöld testet végleges méretű tömbökké alakítja. Ennek a szakasznak a pontossága közvetlenül befolyásolja az anyaghozamot, az autokláv töltési hatékonyságát és az újrahasznosítható hulladék mennyiségét.
Hossz- és keresztmetszet
A modern AAC blokk gyártósorok hosszirányú és keresztirányú vágás kombinációját alkalmazzák. A zöld test először függőleges huzalvágáson, majd vízszintes huzalvágáson megy keresztül. Minden tengelyt egymástól függetlenül kell vezérelni, hogy a mérettűrések plusz-mínusz 1 milliméteren belül maradjanak.
Vágóhuzalkezelés
A huzalfeszesség, kopás és csereintervallumok kritikusak. A kopott huzal szélesebb bevágásokat eredményez, növeli a hulladékot, és érdes felületeket hagyhat maga után. A gyártási mennyiségen alapuló ütemezett csere megbízhatóbb, mint a pusztán szemrevételezésen alapuló csere.
Hulladékhasznosítás
A vágás során zöldhulladék keletkezik, amelyet vissza lehet vinni a keverőbe. Egy jól megtervezett visszanyerő rendszer ennek az anyagnak akár 95 százalékát is képes újra felhasználni, csökkentve a nyersanyag-felhasználást és az ártalmatlanítási költségeket.
| Paraméter | Cél | Az eltérés hatása |
|---|---|---|
| Vágási tolerancia | plusz-mínusz 1 mm | Méreteltérés, rossz ízületi illeszkedés |
| Vezetékcsere | A hangerő alapján | Érdes felület, fokozott vágásveszteség |
| Hulladékhasznosítás | Akár 95 százalék | Magasabb nyersanyagköltség |
5. szakasz: Autoklávban történő kikeményítés és a végső átalakítás
Az autoklávban történő keményedés az a szakasz, amikor a zöld testből kész AAC termék lesz. A nyomás- és hőmérsékletprofil határozza meg a kristályszerkezetet, a szilárdságot és a méretstabilitást.
Nyomás és hőmérséklet görbe
A tipikus autoklávozási körülmények az 1,2 MPa telített gőznyomás és körülbelül 188 Celsius-fok. A ciklusnak három fázisa van:
- Nyomásemelkedés: Fokozatosan növelje a hősokkot és a repedéseket.
- Állandó nyomás: A kalcium-szilikát-hidrátok kialakulásának és szilárdságának kialakulásának időszaka.
- Nyomásoldás: Ellenőrzött redukció a gyors tágulás és a belső feszültség megakadályozása érdekében.
Energia optimalizálás
A gőzfogyasztás az egyik legnagyobb működési költség az autoklávozott pórusbeton gyártósoron. A hulladékgőzt visszanyerő hőcserélők az energia akár 70 százalékát is visszaadhatják a következő ciklusba, csökkentve a kazán terhelését és az általános energiaköltséget.
Gyakori autoklávhibák
- Repedés a túl gyors nyomásemelkedés miatt.
- Hiányos szilárdságfejlődés az elégtelen állandó nyomási idő miatt.
- Felületi sérülés a gyors nyomásleadás miatt.
6. szakasz: Késztermékek kezelése, ellenőrzése és csomagolása
Az autoklávozást követően a terméket szét kell választani, ellenőrizni és szállításra előkészíteni. A durva kezelés ebben a szakaszban károsíthatja az éleket és a sarkokat, és a műszakilag kifogástalan terméket visszautasított termékké változtathatja.
Elválasztás és emelés
Mivel az AAC blokkokat nagy tortákban autoklávozzák, ezeket külön blokkokra kell szétválasztani. A süteményhasító gép és a késztermék-emelő berendezés együttműködik a rétegek szétválasztása érdekében lökésterhelés nélkül. A két rendszer szinkronizálása határozza meg az élek minőségét.
Ellenőrzési szabványok
| Tulajdonság | Tipikus szabvány |
|---|---|
| Nyomószilárdság | 3,5 MPa vagy nagyobb |
| Száraz sűrűség | 400-800 kg/m3 |
| Mérettűrés | Meghatározott határokon belül |
Csomagolás és élvédelem
A csomagolás védi a terméket tárolás és szállítás közben. Az élvédőket, a hevederfeszítést és a raklap stabilitását úgy kell megadni, hogy a termék forgácsolás nélkül érkezzen az építkezésre. Export rendeléseknél nedvesség elleni védelem is szükséges lehet.
Az AAC blokk gyártósor beszállítójának értékelése
A szállító értékelése az a pont, ahol a műszaki tartalom vásárlási döntéssé válik. Nem a legalacsonyabb ár megtalálása a cél, hanem olyan beszállító azonosítása, akinek mérnöki képességei megfelelnek az üzem hosszú távú működési követelményeinek.
Műszaki alkalmasság ellenőrzése
- Van a szállítónak házon belüli PLC programozó csapata?
- A szállító üzemeltet CNC megmunkáló berendezést a kritikus alkatrészekhez?
- Tud-e a szállító teljes folyamatábrát, vezérlési vázlatot és anyagmérleg-táblázatot biztosítani?
- Van a beszállítónak tapasztalata az Ön telephelyén elérhető konkrét nyersanyagokról?
Főbb működési mutatók
| Mutató | Benchmark |
|---|---|
| Pontos szállítási arány | 97 százalék vagy magasabb |
| Válaszidő | 2 óra vagy kevesebb |
| Ismételt vásárlási arány | Visszatérő ügyfelek nyomon követése |
Kérhető dokumentumok
- Folyamat diagram minden szakaszban a kapacitással.
- Vezérlési filozófia és PLC architektúra leírása.
- Anyagmérleg-táblázat, amely minden szakaszban mutatja a bemenetet és a kimenetet.
- Az autokláv ciklusprofilja és az energiafogyasztás becslése.
- Alkatrészlista az ajánlott készletszintekkel.
Kérjen egyedi árajánlatot vagy töltse le a teljes specifikációs lapot, hogy összehasonlítsa projektje követelményeit egy részletes műszaki ajánlattal.
Gyakran Ismételt Kérdések
1. kérdés: Mi a jellemző átfutási idő egy AAC blokk gyártósor esetén?
A teljes AAC blokk gyártósor átfutási ideje jellemzően 45-60 nap a tervezés jóváhagyását követően, a kapacitástól és az automatizálás terjedelmétől függően. A helyszínelőkészítést és az alapozási munkát párhuzamosan kell összehangolni a késések elkerülése érdekében.
2. kérdés: Milyen kapacitáslehetőségek állnak rendelkezésre egy AAC blokk gyártósorhoz?
A szabványos kapacitás opciók évi 50 000 és 600 000 köbméter között mozognak. A választék a helyi piaci kereslettől, az alapanyag elérhetőségtől és a tervezett terméksűrűségtől függ. A kisebb kapacitások regionális piacokra alkalmasak, míg a nagyobb kapacitások a többrégiós elosztást szolgálják.
3. kérdés: Mennyibe kerül egy AAC blokk gyártósor?
A költségek a kapacitástól, az automatizálási szinttől, az autoklávszámtól és a nyersanyag-előkészítési követelményektől függően változnak. A komplett AAC blokk üzem őrlési, adagolási, öntési, vágási, autoklávozási és csomagolórendszereket tartalmaz. A legpontosabb megközelítés az, ha egyedi árajánlatot kér az Ön konkrét kapacitása és anyagi feltételei alapján.
4. kérdés: Milyen nyersanyagok használhatók az AAC gyártósoron?
A gyakori szilícium-dioxid-források közé tartozik a pernye, a folyami homok, a kvarchomok és a bányászati zagy. A kalciumforrások közé tartozik az égetett mész és a cement. Kötődésszabályozóként gipszet, habosításhoz alumínium alapú szert használnak. A keverék kialakítását a helyben elérhető anyagok kémiai összetételéhez kell igazítani.
5. kérdés: Mennyi időbe telik a teljes gyártás elérése a telepítés után?
Az üzembe helyezés általában több hetet vesz igénybe, majd egy próbagyártási időszak következik, amely során optimalizálják a keverék tervezését és az autokláv ciklusát. A legtöbb üzem a sikeres üzembe helyezés után két-három hónapon belül eléri a stabil teljes termelést.
Miért fontosabb a hosszú távú stabilitás, mint a kezdeti ár?
A jól megtervezett AAC blokk gyártósor értéket teremt az egyenletes sűrűség, az alacsony visszautasítási arány és az éveken át tartó szabályozott energiafogyasztás révén. A kezdeti vételár csak az egyik összetevője a teljes birtoklási költségnek. Az őrlési energia, az autokláv gőzfogyasztása, a vágóhuzal élettartama és a hulladék hasznosítási aránya mind befolyásolja a késztermék köbméterenkénti valós költségét. Azok a vevők, akik a beszállítókat a műszaki dokumentáció, a vezérlőrendszer képességei és az üzemeltetési referenciaértékek alapján értékelik, jobb helyzetben vannak ahhoz, hogy olyan vonalat válasszanak, amely az üzembe helyezés után megbízhatóan működik.
A kapacitáscél és a nyersanyagfeltételek mérnökcsapattal való megbeszéléséhez kérjen személyre szabott ajánlatot és műszaki specifikáció áttekintést.