

Miért egyezik a névleges kapacitás ritkán a valós kimenettel?
Szinte minden új AAC üzem ugyanazzal az elvárással indul: a megvalósíthatósági tanulmányban nyomtatott névtáblás kapacitásnak az üzembe helyezést követő néhány hónapon belül elérhetőnek kell lennie. A gyakorlatban sok gyár ennek a számnak a 70-85 százalékára számol, és évekig ott is marad. A rést ritkán egyetlen gyenge gép okozza. Ezt az okozza, ahogyan a gépek, anyagok és emberek kölcsönhatásba lépnek az egészben AAC blokk gyártósor .
A teljesen automatikus, de rosszul koordinált vonal még mindig kiéheztetheti az autoklávjait, túlcsiszolhatja a meszet, és órákat veszíthet a nem tervezett megállások miatt. Az intelligens vonalat nem az emeleten lévő robotok száma határozza meg. Az határozza meg, hogy milyen gyorsan és pontosan érzékeli a változást, korrigálja az eltéréseket, és minden alsó szakaszt táplál a következő lépésre kész anyaggal.
Ez a cikk lebontja a gyártási folyamat végén megjelenő három rejtett szűk keresztmetszetet, elmagyarázza, hogyan távolítja el ezeket az intelligens vezérlési logika, és gyakorlati értékelési ellenőrzőlistát ad, amelyet a beszállítók összehasonlításakor használhat.
1. szűk keresztmetszet: Az inkonzisztens nyersanyag-előkészítés megöli a ciklusidőt
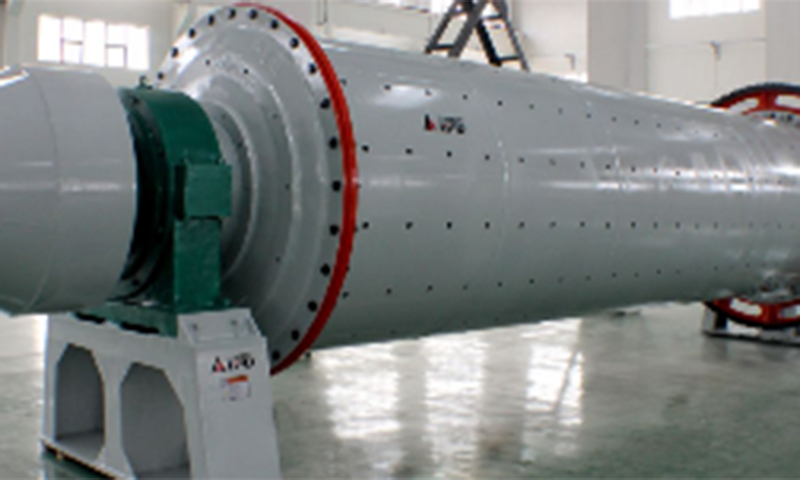
A nyersanyag-előkészítés az AAC üzem legkevésbé elbűvölő része, mégis minden műszakban csendben elveszik a ciklusidő. A homok és pernye nedvességtartalma 3-8 százalékkal ingadozhat egy napon belül, különösen, ha az anyagot nyitott udvaron tárolják. A mész minősége is változó: a nagyobb szennyeződéseket tartalmazó terhelés másként viselkedik a golyósmalomban, és finomsági görbét hoz létre, amely eltávolodik a céltól.
Ha az adagolás pontatlan, a hígtrágya sűrűsége megváltozik. Amikor a zagy sűrűsége megváltozik, az öntési konzisztencia megváltozik. Amikor az öntési konzisztencia megváltozik, az előkeményedési idő feltételezéssé válik. Az üzemeltetők biztonsági ráhagyás hozzáadásával reagálnak, ami hosszabb előkezelést, lassabb penészforgást és kevesebb napi ciklust jelent.
Hogyan stabilizálja az intelligens vezérlés az anyag előkészítését?
- Online nedvességkompenzáció: A mikrohullámú vagy kapacitás nedvességérzékelő folyamatosan olvassa a homok nedvességét. Az adagolásvezérlő újraszámolja a száraz-szilárd tömeget, és valós időben beállítja a mérőadagoló alapértékét, miközben a tényleges víz-szilárdanyag arányt szűk sávon belül tartja.
- Zárt hurkú köszörülés: A golyósmalom után egy légosztályozó a durva részecskéket adja vissza további őrléshez. Az osztályozó sebességét egy PID hurok állítja be, amely a Blaine finomsági ablakot célozza meg, elkerülve az alul- és túlcsiszolást.
- Automatikus mészadagolás: Ha a mészsiló súlyveszteség-adagolóval és térfogatsűrűség-érzékelővel van felszerelve, a vezérlő a kezelő beavatkozása nélkül képes kompenzálni a sűrűségváltozásokat.
Az anyag-előkészítési stabilitás tipikus hatása
| Paraméter | Kézi adagolás | Intelligens adagolás |
|---|---|---|
| Mérési hiba | /- 3-5 százalék | /- 0,5-1 százalék |
| A hígtrágya sűrűségének változása | /- 4 százalék | /- 1 százalék |
| Előkeményedési idő szórás | 20-40 perc | 5-10 perc |
| Napi ciklusok | Alapvonal | 8-12 százalék |
Ha a vonal továbbra is műszakonként egyszeri kézi nedvességtesztre és rögzített adagolási receptúrára támaszkodik, akkor szinte biztosan 5-10 százalékot veszít a rendelkezésre álló ciklusidőből. Ez a veszteség minden penészben, minden nap és minden működési évben megjelenik.

2. szűk keresztmetszet: A vágási és előkeményedési rés, amely kiéhezteti az autoklávokat
Az autokláv az üzem legdrágább berendezése. Minden tétlenül töltött perc egy percnyi tőke- és gőzkapacitás elvesztése. Sok gyárban azonban nem az autokláv a korlát. A korlát az előkeményítésből és darabolásból érkező zöldpogácsa egyenetlen áramlása.
Ha az előkeményítés túl rövid, a sütemény túl puha ahhoz, hogy tisztán vágható legyen, és a hulladék megemelkedik. Ha az előkeményítés túl hosszú, a sütemény megkeményedik, és a vágóhuzal törése nő. Mindkét forgatókönyv lelassítja a vágógépet, ami késlelteti a sütemények átvitelét az autokláv betöltési területére.
Intelligens előkezelés és vágási koordináció
Az intelligens vonal a rögzített időzítőket a mért süteménykeménységen vagy a behatolási ellenálláson alapuló zárt hurkú vezérléssel helyettesíti. Az előkeményítő kamrában lévő gőzszelepek úgy vannak modulálva, hogy a hőmérsékletet és a páratartalmat szűk ablakon belül tartsák. A PLC dönti el, hogy mikor készül el a torta, nem falióra.
A vágógép és az esztergaasztal is össze van kötve. A vágási ciklus végén a forgóasztal kézi jel megvárása nélkül fogadja a tortát. Az autokláv rakodódaru kiszállítása az egyes tételek tényleges befejezési ideje, nem pedig egy rögzített ütemezés alapján történik. Ez a szinkronizálás az autokláv kihasználtságát 90 százalék felett tartja a jól megtervezett üzemekben.
Kulcskérdés: Mennyi az Ön jelenlegi autokláv kihasználtsága? Ha 85 százalék alatt van, akkor gőzt és tőkét égetsz anélkül, hogy eladható blokkokat termelnél. Az intelligens vonal általában 92-95 százalékra növeli a kihasználtságot.
3. szűk keresztmetszet: A reaktív karbantartás rejtett költsége és az emberi hiba
A nem tervezett leállás az AAC üzem jövedelmezőségének csendes gyilkosa. Egy penészből szivárgó iszap, egy vágóhuzal többszöri elszakadása vagy az autoklávajtó tömítése hajnali 2-kor meghibásodik, mindegyik több órányi gyártásba kerülhet. A költség nem csak az elveszett blokkok; az autokláv felfűtése, a gyógyítási ütemezés megzavarása és a túlórabérek felzárkóztatása.
A legtöbb karbantartás a hagyományos üzemekben reaktív. Az üzemeltetők megvárják a hibát, majd kijavítják. Az intelligens vonalak a karbantartást reaktívról prediktívre helyezik át a kritikus alkatrészek állapotának figyelésével.
Prediktív karbantartás és központi vezérlés
- Csapágyhőmérséklet figyelése: A golyósmalom, a keverő és a vágógép csapágyain lévő rezgés- és hőmérsékletérzékelők adatokat küldenek a PLC-nek. Az emelkedő trend riasztást vált ki, mielőtt a csapágy elakad.
- Huzalfeszesség figyelése: A vágógép vezérlője nyomon követi a huzal feszességét. Ha a feszültség az elfogadható ablakon kívülre sodródik, a gép szünetet tart, és figyelmezteti a kezelőt, megelőzve a teljes huzalszakadást és a torta károsodását.
- Autokláv door seal monitoring: A nyomáskülönbség-érzékelők észlelik a tömítés szivárgását a vákuum- és nyomásfázisban. A rendszer naplózza a szivárgási arányt, és javasolja a tömítés cseréjét a következő tervezett leállás során.
- Központi vezérlőterem: Az adagoláshoz, vágáshoz és autoklávozáshoz szükséges külön kezelői állomások helyett egyetlen vezérlőterem figyeli a teljes sort. Ez csökkenti a kommunikációs késéseket, és lehetővé teszi, hogy egy személy koordinálja a teljes folyamatot.
A prediktív karbantartás mért hatása az AAC üzemekben
| Metrikus | Reaktív karbantartás | Prediktív karbantartás |
|---|---|---|
| Nem tervezett leállás havonta | 40-60 óra | 10-20 óra |
| Vezetéktörés hetente | 8-12 esemény | 2-4 esemény |
| Autokláv door seal life | 3-4 hónap | 6-8 hónap |
| A berendezés általános hatékonysága | 65-75 százalék | 85-92 százalék |
Egy délkelet-ázsiai AAC üzemben az állapotfigyelés és a központosított vezérlés bevezetése 30 százalékkal csökkentette a nem tervezett leállásokat az első hat hónapban. Az üzem egyetlen nagyobb gépet sem cserélt le. Egyszerűen csatlakoztatta a meglévő érzékelőket egy intelligensebb vezérlőréteghez.
Intelligens AAC blokk gyártósor értékelése
A beszállítók összehasonlításakor a marketing állítások helyett a mérhető képességekre összpontosítson. A következő ellenőrzőlista azokat a területeket fedi le, ahol az intelligens vonalak leginkább eltérnek a hagyományos vonalaktól.
- Adagolási pontosság: Tarthat-e az automatikus mérőrendszer a /-1 százalékos vagy annál jobb tűréshatárt minden nyersanyag esetében?
- Előkeményedés ellenőrzése: A rendszer automatikusan rögzíti a hőmérséklet- és páratartalom görbéket, vagy manuális naplózásra támaszkodik?
- Vágási pontosság: A termék specifikációinak megváltoztatásakor a vágógép 30 perc alatt beállítható kézi próba és hiba nélkül?
- Adat interfész: A vezérlőrendszer biztosít MES vagy felhő adatportot a jövőbeni integrációhoz a digitális gyári platformmal?
- Energiafigyelés: A rendszer képes-e a gőz- és villamosenergia-fogyasztást tonnánként vagy a kész blokkok köbméterére vetíteni?
- Prediktív figyelmeztetések: Felügyelik-e a kritikus alkatrészek hőmérsékletét, rezgését vagy feszültségét, a hiba előtti automatikus riasztással?
- Központosított működés: Egy kezelő felügyelheti a teljes vonalat egyetlen vezérlőállomásról?
Az ár megbeszélése előtt tisztázza a konfigurációt. Az AAC blokk gép költsége jelentősen eltér az automatizálási szinttől, a kapacitástól és a vezérlőrendszer hatókörétől függően. Egy előre olcsóbbnak tűnő vonal blokkonként többe kerülhet öt év alatt az állásidő és a pazarlás miatt.
Áttérés a szűk keresztmetszet-kezelésről az áteresztőképesség-optimalizálásra
Az itt leírt három szűk keresztmetszet nem igényel teljes üzemi újjáépítést. Szükség van egy vezérlőrétegre, amely összekapcsolja az egyes gépek által már generált adatokat, és ezeket az adatokat a teljes folyam koordinálására használja. Nem az a cél, hogy a legdrágább egyetlen gépet vegyük meg. A cél az, hogy az egész vonal egyetlen rendszerként viselkedjen.
A nyersanyag-előkészítés, a darabolás, az előkeményítés és az autoklávozás szinkronizálása esetén az üzem eléri névleges kapacitását és ott is marad. Hulladékcseppek, blokkonkénti energiafogyasztás csökken, és a karbantartás inkább tervezett, mintsem vészhelyzet-vezérelt.
Ha egy új AAC blokk gyártósort értékel, vagy frissít egy meglévőt, kezdje az átviteli ellenőrzéssel. Határozza meg, hol áll le az áramlás, hol várakozik az anyag, és hol hoznak a kezelők olyan döntéseket, amelyeket a vezérlő gyorsabban és következetesebben hozhatna meg.
Az adott nyersanyagon és a napi célteljesítményen alapuló kapacitásszámításhoz forduljon mérnökeinkhez. Adja meg a pernye vagy homok jellemzőit, a céltömb sűrűségét és a rendelkezésre álló gőzkapacitást. Szűk keresztmetszetek megszüntetésére vonatkozó javaslatot és konfiguráció alapú költségbecslést adunk.
Gyakran Ismételt Kérdések
1. kérdés: Mi a leggyakoribb szűk keresztmetszet az AAC blokk gyártósoron?
A leggyakoribb szűk keresztmetszet az inkonzisztens nyersanyag-előkészítés, különösen a homok vagy a pernye nedvességváltozása. Ez adagolási hibákat okoz, amelyek aztán előkeményítési és vágási problémákba torkollnak. A második leggyakoribb a vágás és az autokláv terhelés közötti koordinációs rés.
Q2: Hogyan csökkenti az intelligens AAC vonal a ciklusidőt?
Az intelligens vonal csökkenti a ciklusidőt azáltal, hogy a rögzített időzítőket és a kézi döntéseket zárt hurkú vezérlésre cseréli. A nedvességkiegyenlítés, az automatikus köszörülésbeállítás és a keménységen alapuló előkeményedés-szabályozás minden egyes fázist az optimális időtartamon belül tart, kiküszöbölve a biztonsági sávokat, amelyeket a kezelők a valós idejű adatok hiánya esetén növelnek.
3. kérdés: Mi az ésszerű autokláv kihasználtság egy jól működő AAC üzemben?
Egy jól működő üzemnek szinkronizált vágással és töltéssel 90-95 százalékos autokláv kihasználtságot kell elérnie. A 85 százalék alatti kihasználtság általában azt jelzi, hogy az upstream szakaszok nem az ütemterv szerint szállítják a pogácsákat, vagy hogy a kikeményedési ciklus nincs optimalizálva.
4. kérdés: Hozzá lehet adni a prediktív karbantartást egy meglévő AAC-vonalhoz?
Igen. A legtöbb meglévő vezeték már rendelkezik alapvető érzékelőkkel a motorokon, csapágyakon és nyomástartó edényeken. A frissítés magában foglalja ezen érzékelők PLC-hez vagy szélső átjáróhoz való csatlakoztatását, trendelemző és riasztási szoftverek hozzáadását, valamint a kezelők képzését a korai figyelmeztetésekre való reagálásra. A gépészeti berendezéseket nem kell cserélni.
5. kérdés: Milyen információkra van szükség egy AAC blokk gyártósor pontos árajánlatához?
A pontos árajánlat készítéséhez a szállítónak szüksége van az Ön megcélzott napi kibocsátására köbméterben, a rendelkezésre álló nyersanyagok típusára (homok, pernye vagy keverék), a kívánt blokk-sűrűségre és szilárdsági fokozatra, a szükséges automatizálási szintre, valamint a rendelkezésre álló tér- és gőzkapacitásra. Ezen részletek nélkül az árbecslés csak hozzávetőleges tartomány.